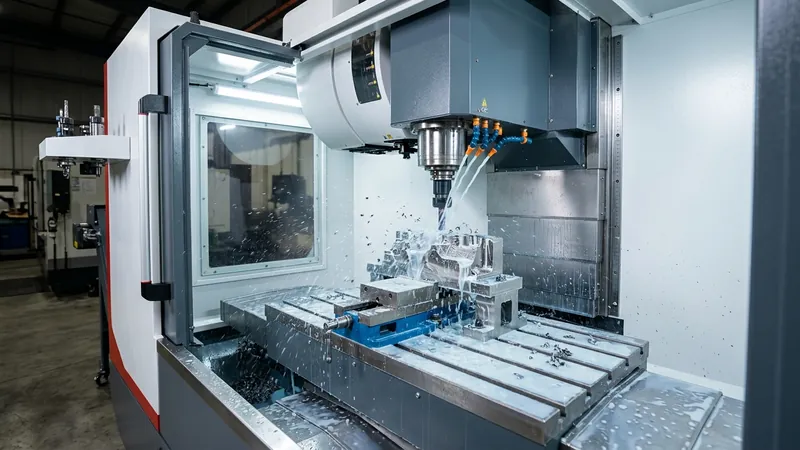
Твердое точение на жестком токарном станке с ЧПУ с использованием пластин из кубического нитрида бора (CBN) позволяет обрабатывать закаленные стальные детали (55–62 HRC) сразу в окончательный размер за один установ, успешно заменяя традиционную круглую шлифовку. Хотя шлифование остается необходимым для сверхтонкой шероховатости ниже Ra 0,15 мкм или круглости менее 0,001 мм, твердое точение на монолитной наклонной станине 45° станков TCK52 или TCK56 стабильно обеспечивает шероховатость Ra 0,25–0,40 мкм и точность по квалитетам IT5–IT6. Отказ от шлифовальных станков, систем фильтрации шлама и правки кругов снижает капитальные затраты на 40% и сокращает штучное время обработки на 50–70% при точении сложных контуров, отверстий и торцов.
Основные выводы
- · Твердое точение обеспечивает Ra 0,25–0,40 мкм и квалитет IT5/IT6 на сталях 58–62 HRC за один установ.
- · Один резец CBN обрабатывает наружный диаметр, отверстие, конусы и торцы без смены профильных кругов.
- · Высокая динамическая жесткость литой станины 45° моделей TCK52 и TCK56, главное условие стойкости пластин CBN.
1. Почему предприятия заменяют шлифовальные участки твердым точением
Традиционно обработка колец подшипников, шестерен и золотников твердостью выше 55 HRC требовала чернового точения до закалки, термообработки и нескольких установов на круглошлифовальных и внутришлифовальных станках.
Современный инструмент PCBN в сочетании с жесткими токарными станками с наклонной станиной позволяет выполнять чистовую обработку закаленных деталей за один зажим, гарантируя идеальную соосность отверстий и наружных шеек.
Твердое точение создает высокие радиальные отжимающие усилия. Обработка на легких станках вызывает вибрации и сколы режущей кромки CBN. Всегда выбирайте тяжелую цельнолитую станину HT300 с роликовыми направляющими с преднатягом.
2. Твердое точение против круглой шлифовки: прямое сравнение
Оцените технические и экономические показатели твердого точения на станках TCK52/TCK56 по сравнению с традиционным шлифованием:
| Показатель процесса | Твердое точение CBN (TCK52 / TCK56) | Традиционная круглая шлифовка |
|---|---|---|
| Достижимая шероховатость | Ra 0,25 – 0,40 мкм | Ra 0,05 – 0,20 мкм |
| Квалитет точности размеров | IT5 – IT6 (±0,003...±0,005 мм) | IT4 – IT5 (±0,001...±0,003 мм) |
| Обработка сложных профилей | Наружный Ø, отверстие, торец и конус за 1 установ | Требуются разные станки или профильная правка круга |
| Производительность съема | В 3–5 раз быстрее шлифования | Ограничена риском прижогов поверхности |
| СОЖ и экология | Сухое резание (чистая металлическая стружка) | Обильный полив СОЖ + утилизация абразивного шлама |
| Капитальные затраты и площадь | Базовый уровень (1 компактный станок) | В 1,8–2,5 раза выше стоимость и занимаемая площадь |
3. Рекомендуемые комплектации Taikan Machine для твердого точения
Для стабильного удержания микронных допусков при точении закаленной стали мы оснащаем наши станки тремя ключевыми узлами:
- · TCK52 для средних колец и валов (до Ø380 мм): 8-дюймовый гидропатрон, прецизионные подшипники шпинделя класса P4 и ШВП класса C3.
- · TCK56 для крупных шестерен и гильз (до Ø420 мм): 10-дюймовый гидропатрон, высокомоментный привод 15 кВт и роликовые направляющие 45 мм.
- · Жесткая фиксация револьверной головки: муфта Хирта высокого усилия исключает отжим инструмента под радиальной нагрузкой.