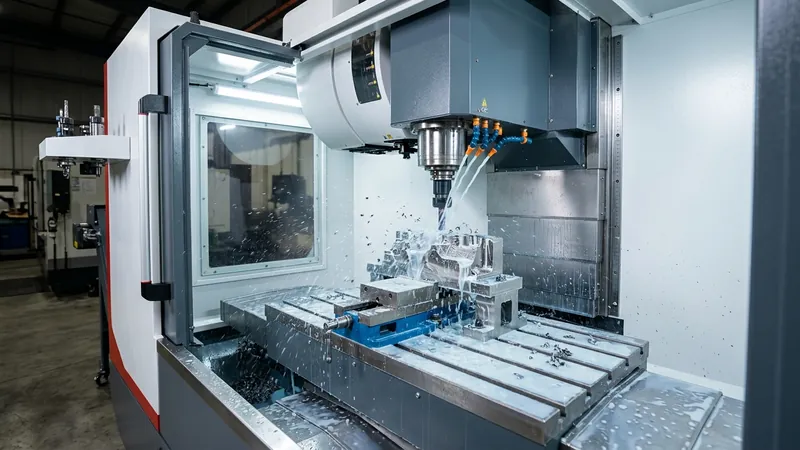
O torneamento duro em um torno CNC rígido de barramento inclinado utilizando pastilhas de Nitreto Cúbico de Boro (CBN) usina componentes de aço tratado termicamente (55–62 HRC) diretamente nas tolerâncias finais em uma única fixação, substituindo frequentemente a retífica cilíndrica convencional. Embora a retífica continue necessária para acabamentos superficiais ultrafinos abaixo de Ra 0,15 µm ou circularidade extrema inferior a 0,001 mm, o torneamento duro em um barramento monolítico a 45 graus como o TCK52 ou TCK56 atinge rotineiramente rugosidade Ra 0,25–0,40 µm e precisão dimensional IT5–IT6. Ao eliminar retíficas secundárias, sistemas de filtragem de lama abrasiva e paradas para dressagem de rebolos, os fabricantes reduzem o CAPEX em 40% e encurtam os tempos de ciclo por peça em 50% a 70%.
Resumo Técnico
- · O torneamento duro atinge Ra 0,25–0,40 µm e precisão IT5/IT6 em aços liga de 58–62 HRC em uma única fixação.
- · Ferramentas CBN de ponta única usinam diâmetro externo, furo interno, cones e faces simultaneamente sem rebolos perfilados.
- · A alta rigidez dinâmica dos barramentos inclinados a 45° TCK52 e TCK56 é o requisito nº 1 para evitar microlascamento do CBN.
1. Por Que as Indústrias Estão Substituindo Células de Retífica por Torneamento Duro
Tradicionalmente, usinar pistas de rolamentos, eixos de transmissão e carretéis hidráulicos acima de 55 HRC exigia torneamento em estado recozido, tratamento térmico e múltiplas fixações em retíficas cilíndricas externas e internas.
Com as modernas ferramentas de PCBN e tornos CNC de barramento inclinado de alta rigidez, os engenheiros de produção podem finalizar peças temperadas em uma única fixação, melhorando drasticamente a concentricidade entre furos e colos externos.
O torneamento duro gera elevadas forças passivas radiais. Tentar tornear aço temperado em tornos leves causa vibração e quebra rápida da aresta CBN. Especifique sempre um barramento monolítico HT300 com guias lineares de rolos pré-carregadas.
2. Torneamento Duro vs. Retífica Cilíndrica: Comparação Direta de Engenharia
Avalie as relações técnicas e financeiras entre o torneamento duro com CBN nas plataformas TCK52/TCK56 e a retífica cilíndrica tradicional:
| Métrica do Proceso | Torneamento Duro CBN (TCK52 / TCK56) | Retífica Cilíndrica Convencional |
|---|---|---|
| Acabamento Superficial (Ra) | Ra 0,25 – 0,40 µm | Ra 0,05 – 0,20 µm |
| Grau de Tolerância Dimensional | IT5 – IT6 (±0,003 a ±0,005 mm) | IT4 – IT5 (±0,001 a ±0,003 mm) |
| Capacidad Multissuperfície | Externo, interno, face e cone em 1 setup | Exige retíficas separadas ou troca de rebolos |
| Taxa de Remoção de Material | 3x a 5x mais rápido que a retífica | Limitada pelo limiar de queima superficial |
| Custo Ambiental e Fluido | Corte a seco (cavaco limpo reciclável) | Fluido abundante + filtragem de lama abrasiva perigosa |
| CAPEX de Equipamento e Área | Base (1 torno compacto) | 1,8x – 2,5x maior investimento e espaço físico |
3. Configurações Recomendadas da Taikan Machine para Torneamento Duro
Para garantir tolerâncias micrométricas repetíveis ao tornear aço temperado, configuramos nossos tornos de barramento inclinado com três recursos mecânicos essenciais:
- · TCK52 para Anéis e Eixos Temperados Médios (até Ø380 mm): Placa hidráulica de 8 polegadas, rolamentos de spindle classe P4 e fusos de esferas C3.
- · TCK56 para Engranagens Pesadas e Buchas (até Ø420 mm): Placa hidráulica de 10 polegadas, motor de spindle de 15 kW de alto torque e guias de rolos de 45 mm.
- · Travamento Rígido da Torre Hidráulica: O acoplamento curvic de alta força trava o porta-ferramentas com deflexão zero sob cargas radiais severas.