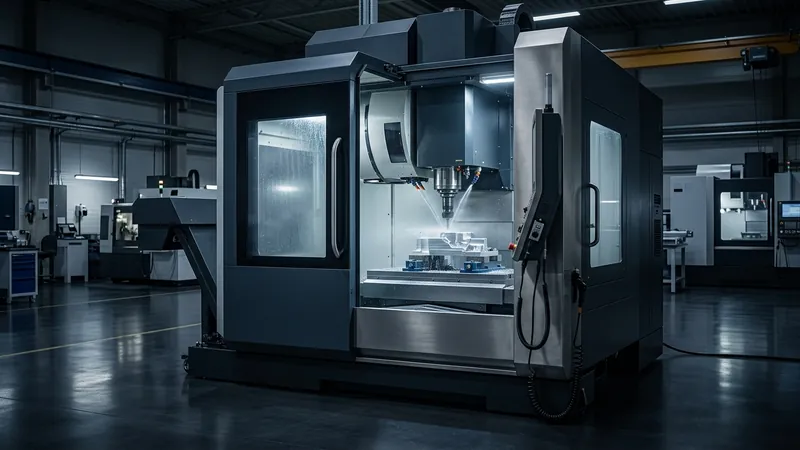
Na escolha entre um torno CNC de barramento inclinado (como os modelos Taikan TCK50, TCK52 ou TCK56) e um torno CNC horizontal de barramento plano (CK6140, CK6150 ou CK6160), as variáveis decisivas de engenharia são o volume do lote, a relação comprimento/diâmetro da peça e a severidade de geração de cavacos. Um centro de torneamento de barramento inclinado monobloco a 45° utiliza guias lineares de rolos (avanço rápido de 24 m/min) e torre servo de 12 posições (indexação em 0,2 s) para reduzir o tempo de ciclo entre 30% e 45% em peças seriadas de placa ou barra até Ø460 × 750 mm, mantendo ±0,002 mm de repetibilidade. Já o torno de barramento plano traz guias largas temperadas por ultrassom (330–400 mm, HRC 52–55) e cabeçote engrenado com grande furo de passagem (Ø52 a Ø105 mm), oferecendo investimento inicial 25%–35% menor e suporte ideal para eixos de 1.000 a 3.000 mm.
Resumo Técnico
- · Escolha Barramento Inclinado a 45° (TCK50 / TCK52 / TCK56) para lotes seriados, uso de alimentador de barras (Ø52–Ø78 mm) e tolerâncias IT6 (repetibilidade ±0,002 mm).
- · Escolha Barramento Plano (CK6140 / CK6150 / CK6160) para eixos longos de 1.000 a 3.000 mm entre pontas, flanges de até Ø600 mm e tubos petrolíferos de Ø82–Ø105 mm.
- · O escoamento gravitacional de cavacos no barramento a 45° reduz a dilatação térmica em mais de 60% ao longo de um turno contínuo de 8 horas.
1. Mecânica Estrutural: Monobloco a 45° vs. Barramento Plano Temperado
Em um centro de torneamento a 45° como o TCK52 ou TCK56, a resultante das forças de corte aponta para o centro das duas guias lineares, submetendo o ferro fundido Fine-Grain HT300 à compressão pura sem momento de tombamento.
Por outro lado, os tornos horizontais CK6140, CK6150 e CK6160 utilizam barramentos prismáticos planos e em V de 330 a 400 mm de largura temperados a HRC 52–55, ideais para fixação de lunetas pesadas e torneamento de eixos de até 3 metros.
O barramento inclinado a 45° despeja 95% dos cavacos quentes diretamente na calha do transportador em menos de 1,5 segundo, evitando o aquecimento do carro transversal.
2. Matriz Comparativa de Especificações: Série TCK vs. Série CK
Compare os parâmetros cinemáticos e de capacidade entre nossas duas famílias de torneamento CNC:
| Parâmetro Técnico | TCK50 / TCK52 / TCK56 (Barramento Inclinado) | CK6140 / CK6150 / CK6160 (Barramento Plano) |
|---|---|---|
| Arquitetura do Barramento | Monobloco 45° em Ferro Fundido HT300 | Horizontal HT300 Temperado HRC 52–55 |
| Diâmetro Máx. de Trabalho | Ø360 / Ø400 / Ø460 mm Torneável | Ø400 / Ø500 / Ø600 mm sobre Barramento |
| Comprimento Máx. da Peça | 500 / 550 / 750 mm | 750 a 3.000 mm Entre Pontas |
| Furo do Eixo-Árvore | Ø62 / Ø76 / Ø90 mm | Ø52 / Ø82 / Ø105 mm |
| Avanço Rápido (X / Z) | 24 / 24 m/min (Guias de Rolos) | 6 / 8 a 6 / 10 m/min (Guias Turcite-B) |
| Sistema de Torre | 8/12 Posições Servo (0,2 s) / BMT | 4 Posições Elétrica ou 6/8 Horizontal |
| Repetibilidade (ISO 230-2) | ±0,002 mm | ±0,004 mm |
3. Cálculo de Tempo de Ciclo e Retorno sobre Investimento (TCO)
Em um eixo flangeado automotivo de aço ABNT 4140 (Ø95 × 280 mm, 5 ferramentas), o TCK50 reduz o tempo de ciclo de 142 segundos (no CK6140) para 86 segundos graças aos avanços rápidos de 24 m/min, troca de ferramenta em 0,2 s e placa hidráulica.
- · Usinagem de Manutenção e Eixos Longos (<50 pçs/lote, comprimento >800 mm): CK6150 ou CK6160 entrega payback mais rápido pelo menor investimento inicial.
- · Produção Seriada (>200 pçs/lote, barra ou placa <750 mm): TCK50/52/56 aumenta o faturamento por turno em 39,4% com repetibilidade de ±0,002 mm.