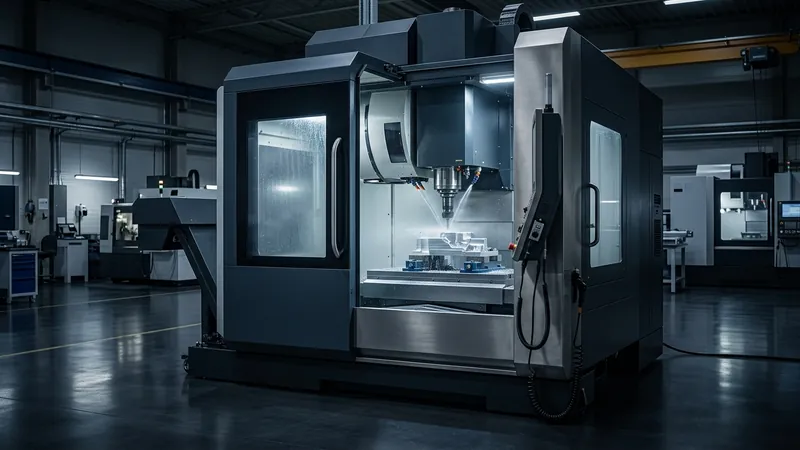
Al elegir entre un torno CNC de bancada inclinada (como los modelos Taikan TCK50, TCK52 o TCK56) y un torno CNC horizontal de bancada plana (CK6140, CK6150 o CK6160), los factores determinantes son el tamaño del lote, la relación longitud-diámetro de la pieza y la evacuación de viruta. Un centro de torneado de bancada inclinada a 45° utiliza guías lineales de rodillos (avance rápido de 24 m/min) y una torreta servo de 12 estaciones (indexado en 0.2 s) para reducir el tiempo de ciclo entre un 30% y un 45% en piezas de plato o barra hasta Ø460 × 750 mm, manteniendo ±0.002 mm de repetibilidad. Por el contrario, un torno de bancada plana incorpora anchas guías templadas por ultrasonido (330–400 mm, HRC 52–55) y cabezal engranado con gran paso de barra (Ø52 a Ø105 mm), ofreciendo una inversión inicial un 25%–35% menor y soporte ideal para ejes de 1,000 a 3,000 mm.
Puntos Clave
- · Elija Bancada Inclinada a 45° (TCK50 / TCK52 / TCK56) para series medias/altas, alimentación de barras (Ø52–Ø78 mm) y tolerancias IT6 (repetibilidad ±0.002 mm).
- · Elija Bancada Plana (CK6140 / CK6150 / CK6160) para ejes largos de 1,000 a 3,000 mm entre puntos, bridas de hasta Ø600 mm y tubería petrolera de Ø82–Ø105 mm.
- · La caída de viruta por gravedad en una bancada a 45° reduce la deriva térmica en más de un 60% durante turnos continuos de 8 horas.
1. Mecánica Estructural: Monobloque a 45° vs. Bancada Plana Templada
En un centro de torneado a 45° como el TCK52 o TCK56, la resultante de las fuerzas de corte se dirige hacia el centro de las dos guías lineales, sometiendo la fundición Fine-Grain HT300 a compresión pura sin momento de vuelco.
En cambio, los tornos horizontales CK6140, CK6150 y CK6160 emplean guías prismáticas planas y en V de 330 a 400 mm de ancho templadas a HRC 52–55, ideales para montar lunetas fijas de rodillos y tornear ejes pesados de hasta 3 metros.
La bancada inclinada a 45° evacua el 95% de la viruta incandescente directamente al extractor en menos de 1.5 segundos, evitando el calentamiento asimétrico del carro.
2. Matriz Comparativa de Especificaciones: Serie TCK vs. Serie CK
Compare los parámetros cinemáticos y de capacidad entre nuestras dos familias de torneado CNC:
| Parámetro Técnico | TCK50 / TCK52 / TCK56 (Bancada Inclinada) | CK6140 / CK6150 / CK6160 (Bancada Plana) |
|---|---|---|
| Diseño de Bancada | Monobloque 45° en Fundición HT300 | Horizontal HT300 Templada HRC 52–55 |
| Diámetro Máx. de Trabajo | Ø360 / Ø400 / Ø460 mm Torneado | Ø400 / Ø500 / Ø600 mm Volteo |
| Longitud Máx. de Pieza | 500 / 550 / 750 mm | 750 a 3,000 mm entre Puntos |
| Agujero de Husillo | Ø62 / Ø76 / Ø90 mm | Ø52 / Ø82 / Ø105 mm |
| Avance Rápido (X / Z) | 24 / 24 m/min (Guías de Rodillos) | 6 / 8 a 6 / 10 m/min (Guías Turcite-B) |
| Sistema de Torreta | 8/12 Estaciones Servo (0.2 s) / BMT | 4 Estaciones Eléctrica o 6/8 Horizontal |
| Repetibilidad (ISO 230-2) | ±0.002 mm | ±0.004 mm |
3. Cálculo de Tiempo de Ciclo y Retorno de Inversión (TCO)
En un eje bridado automotriz de acero 4140 (Ø95 × 280 mm, 5 herramientas), el TCK50 reduce el tiempo de ciclo de 142 segundos (en CK6140) a 86 segundos gracias a sus rápidos de 24 m/min, cambio de herramienta en 0.2 s y plato hidráulico.
- · Talleres de Mantenimiento y Ejes Largos (<50 pzas/lote, longitud >800 mm): CK6150 o CK6160 amortiza la inversión más rápido por su menor costo inicial.
- · Producción Seriada (>200 pzas/lote, barra o plato <750 mm): TCK50/52/56 incrementa la facturación por turno en un 39.4% con repetibilidad de ±0.002 mm.