Чтобы получить точное коммерческое предложение на токарный станок с ЧПУ или вертикальный обрабатывающий центр в течение 24 часов, службе закупок и технологам рекомендуется предоставить семь ключевых параметров: 2D-чертежи с допусками формы и расположения и 3D-модели в формате STEP, марку и твердость материала (HRC или HB), тип заготовки (пруток, поковка или отливка), требуемую шероховатость поверхности (Ra/Rz), годовой объем выпуска или целевое время такта, требования к зажимной оснастке и задней бабке, а также параметры электросети предприятия. Эти данные позволяют инженерам подобрать оптимальную платформу, например, наклонный станок TCK50 для прутковых работ или горизонтальный CK6150 для длинных валов, рассчитать реальное время цикла и подготовить КП под ключ без скрытых доплат.
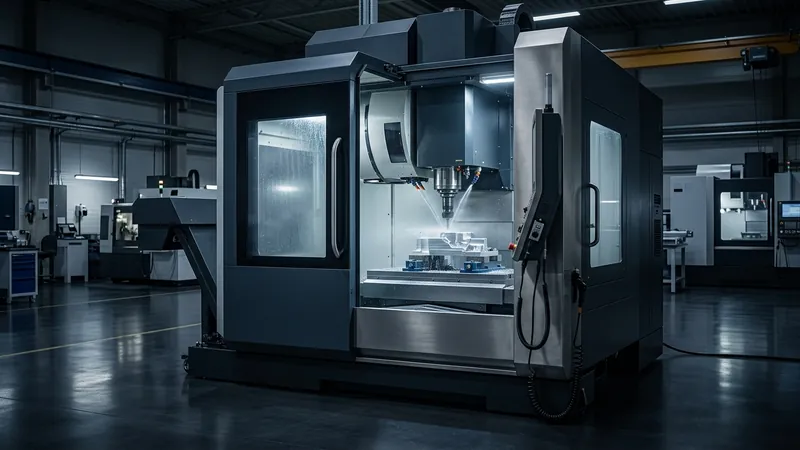
Основные выводы
- · Прикладывайте как 2D-чертежи в PDF (для чтения допусков и шероховатости), так и 3D-модели STEP (для симуляции обработки).
- · Указывайте состояние поставки и твердость материала для правильного выбора крутящего момента шпинделя.
- · Сообщайте годовую программу выпуска для расчета окупаемости барфидера или автоматической загрузки.
1. Почему неполное ТЗ задерживает поставку оборудования
Запрос общего прайс-листа без привязки к конкретной детали часто приводит к неоптимальному выбору станка. Оборудование, подобранное без анализа геометрии, может не обеспечить нужный крутящий момент на низких оборотах или диаметр проходного отверстия шпинделя.
Передача семи базовых технологических параметров позволяет нашим инженерам подготовить полное технико-коммерческое предложение с расчетом времени цикла в течение 24 часов.
Все чертежи и 3D-модели, передаваемые в Taikan Machine, используются исключительно для технологического расчета времени цикла и подбора оснастки с соблюдением режима конфиденциальности.
2. 7 ключевых параметров для расчета проекта под ключ
Перед отправкой запроса (RFQ) подготовьте следующие данные о детали и производстве:
| Параметр | Необходимые данные | Влияние на выбор конфигурации станка |
|---|---|---|
| 1. Геометрия детали | 2D PDF с допусками + 3D STEP модель | Определяет ходы осей, диаметр обработки и отсутствие коллизий инструмента |
| 2. Материал и твердость | Марка сплава и термообработка (напр., 40Х, 45 HRC) | Определяет характеристику шпинделя, тип направляющих и режимы резания |
| 3. Тип заготовки | Пруток, поковка, литье или предварительно проточенная | Влияет на конструкцию кулачков патрона, усилие зажима и припуск на черновую обработку |
| 4. Критические допуски | Квалитет точности, соосность и шероховатость (Ra мкм) | Определяет класс подшипников шпинделя и необходимость датчиков измерения |
| 5. Программа выпуска | Годовой объем, сменность, целевое время цикла | Помогает выбрать между одиночным станком, комплексом и податчиком прутка |
| 6. Схема базирования | 3-кулачковый патрон, цанга, спецприспособление, центр | Определяет размер гидроцилиндра, тяги и усилие пиноли задней бабки |
| 7. Сети цеха | Напряжение питания, давление сжатого воздуха, габариты участка | Обеспечивает согласование трансформатора и направление выгрузки стружки |
3. Привязка семейств деталей к линейке станков
На основании чек-листа наши технологи подбирают наиболее рентабельную модель станка:
- · Точные втулки, фитинги и фланцы (< Ø360 мм): токарные станки с наклонной станиной TCK50 или TCK52 с роликовыми направляющими 45°.
- · Тяжелые шестерни и кольца подшипников (до Ø420 мм): силовой токарный станок TCK56 с 10-дюймовым патроном и шпинделем 15 кВт.
- · Длинные валы, ролики и штоки (750–3000 мм): горизонтальные токарные станки CK6140, CK6150 или CK6160 с направляющими скольжения и люнетами.
- · Корпусные детали, коллекторы и плиты пресс-форм: вертикальные центры VMC650, VMC850 или VMC855 с магазином на 24 инструмента.